SKD11 HRC60に穴をあける!「頼むから、ちゃんと開いてくれ…」高硬度材への挑戦
お客様はこのようなお困りごとはございませんか?
・熱処理後のSKD11へ追加工したい
・HRC60程度の高硬度材に穴をあけたい
・焼入れ後に設計変更が発生した
・既存部品に追加で穴加工したい
・一般的なドリルでは加工が難しい材料を相談したい
・単品の追加工を依頼したい
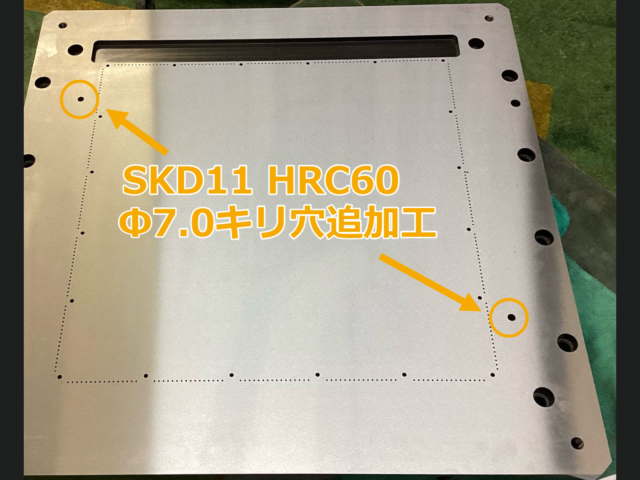
今回のお仕事は、SKD11・HRC60の高硬度材への追加工。
そして今回あける穴は……Φ7.0のキリ穴。
「Φ7.0なら普通の穴あけじゃないの?」
そう思われるかもしれません。
ところが今回の相手は、HRC60のSKD11。
はい。
なかなか手強い相手です(-_-)
まずは工具選びから
高硬度材に普通のドリルを突っ込むわけにはいきません。
今回は、高硬度材用のドリルを選定。
そして次に悩むのが……
「で、切削条件どうする?」
ここは勢いだけでは勝負できません。
工具メーカーのカタログ値を参考に、
①回転数
②送り
③切込み
④加工方法
などを確認しながら条件を決定。
とはいえ……
カタログ値を見ているときは、
「なるほど、これでいけるな!」
と思うんです。
でも、実際に機械の前に立つと……ちょっと怖い。
いや、かなり怖い(笑)
いよいよ加工開始!
工具をセット。
ワークを確認。
プログラムを確認。
切削条件を確認。
そして……いよいよスタート。
「……頼むぞ。」
心の中でドリルに声をかけます。
もちろんドリルから返事はありません。
当たり前です(笑)
そしてドリルがSKD11に突入。
キュイーーーーン……
「おお……」
削れている。
しかし、ここからが本番。
高硬度材への穴あけは、工具への負担も大きい。
「大丈夫か?」
「折れないか?」
「穴位置は大丈夫か?」
「ちゃんとΦ7.0になるのか?」
いろいろな不安が頭をよぎります。
まさに……
ハラハラドキドキ。
加工が終わるまで、いつもより機械の前から離れられません(笑)
そして加工終了……
恐る恐るワークを確認。
穴を測定してみると……
……入ってる!
「よしっ!」
思わず心の中でガッツポーズ。
最初は、
「本当に正確な穴があくのか?」
「工具は大丈夫か?」
と心配していましたが、なんとか無事に加工することができました。
高硬度材加工、やってみると面白い
今回の加工では、工具メーカーのカタログ値を参考に切削条件を決定し、SKD11 HRC60へのΦ7.0穴あけ加工に挑戦しました。
もちろん、高硬度材なので簡単な加工ではありません。
だからこそ、
「どうすれば加工できるのか?」を考えて、条件を決めて、実際に加工してみる。
そして最後に狙った穴がきれいに加工できていると……
これが結構うれしい。
加工前は、
「頼むから、ちゃんと開いてくれ……」
加工後は、
「よっしゃ、あいた!」
この瞬間が、金属加工のちょっとした醍醐味だったりします。
今回は無事成功。
次にまた高硬度材の加工依頼が来ても……
たぶん最初はちょっとドキドキします(笑)
でも、今回の経験を次の加工につなげていきたいと思います!(^^)!
当社では、あらゆる難易度の高い加工にも積極的にチャレンジしています。
「こんな加工はできるかな?」
そんなご相談も大歓迎です!
ぜひお気軽にお問い合わせください😊
詳細は、下記より是非チェックしてください(^^♪
紹介製品ページ
https://www.nc-net.or.jp/company/59897/product/detail/273132/