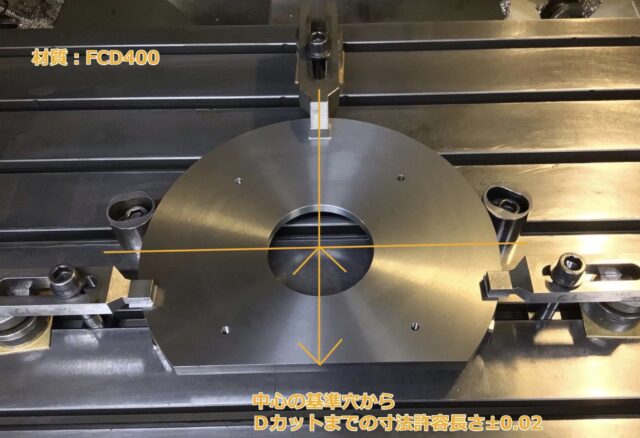
FCD400フランジ加工|φ350・Dカット 公差±0.02㎜
ただの丸いフランジ」だと思ったら大間違い!
今回ご紹介するのは、FCD400製・外径Φ350のフランジ加工品です。
【今回の加工条件と課題】
・材質:FCD400
・外径:φ350
・加工工程:旋盤加工→マシニングセンターにてDカット加工
・要求:中心基準穴に対するDカット寸法公差±0.02㎜
・課題:機械を移した後m、旋盤で加工した基準を正確に引き継ぐこと
写真だけを見ると、「丸いですね。」
「はい、丸いです。」
「じゃあ、加工も簡単そうですね。」……と思われるかもしれません。
ところが、加工屋からすると、
「いやいや、そんなに簡単な話ではありません(笑)」
という部品です。
今回のポイントは、中心基準穴からDカット寸法±0.02mm。
たった0.02mm。
数字だけ見ると小さな数字ですが、加工現場ではなかなか手強い公差です。
【そもそも「Dカット」って何?】
Dカットとは、簡単に言えば、
丸い形状の一部を平らに削った形状のことです。
断面を見ると、アルファベットの「D」のように見えるため、Dカットと呼ばれています。
丸い軸や穴に対して回り止めの役割を持たせたり、部品の位置決めをしたりする目的で使われます。
つまり、「丸いだけじゃ困るから、ちょっとだけ平らにしておこう」
という加工です。
この「ちょっとだけ」が、加工屋を悩ませます(笑)。
【実際の加工について】
今回の加工工程は「旋盤+マシニングセンター」
今回の製品は、
材質:FCD400
大きさ:Φ350
工程:旋盤 → マシニングセンター
という流れで加工します。
まず旋盤で外径や端面、中心基準となる穴などを加工。
その後、マシニングセンターへ移動してDカット加工を行います。
ここで重要なのが、「どこを基準にDカットを加工するのか?」
ということです。
単純にワークを機械にセットして、
「この辺を削ればDカット完成!」……というわけにはいきません。
0.02mmの世界では「工程」が重要
今回のDカットは、中心基準穴からの寸法が±0.02mm。
この精度を確保するためには、加工機の精度だけではなく、
旋盤での基準加工、基準穴の加工精度、マシニングセンターへの段取り、ワークの芯出し、基準の取り方、加工順序、測定方法
など、一つひとつの工程を正しく積み上げる必要があります。
どこか一つでも基準が曖昧になると、
「最後のDカットだけ頑張れば何とかなる!」とはいきません。
最後に頑張っても、前工程で基準がズレていれば、Dカットも一緒にズレてしまいます。
まさに、
「加工精度は最後の一発で作るものではなく、工程全体で作るもの」
ということです。
【まとめ】
「簡単そう」に見える製品ほど、実は奥が深い
今回のようなフランジは、形状だけを見ると非常にシンプルです。
複雑な3D形状もありません。
ものすごく細かい穴が何百個もあるわけでもありません。
しかし、シンプルな形状だからこそ、基準精度や加工工程の良し悪しがそのまま製品精度に表れます。
特に、「中心基準穴からDカットまで±0.02mm」となると、話が変わってきます。
加工者としては、「丸いから簡単!」ではなく、
「丸いからこそ、基準が大事!」という感覚です。
加工屋の仕事は「削る」だけではありません
私たちが大切にしているのは、単純に図面の寸法を削り出すことだけではありません。
「どの工程で、どの基準を使い、どう加工すれば安定して精度を出せるか」を考えることも、加工の重要な仕事だと考えています。
今回のΦ350フランジも、一見するとシンプルな製品。
しかし、その中には、
旋盤加工 → 基準づくり → マシニング加工 → Dカット → 測定という、精度をつなぐための工程があります。
「簡単そうに見えて、実は奥が深い。」
そんなところに、機械加工の面白さがあります。
これからも私たちは、シンプルな形状の中に隠れた「難しさ」を見逃さず、確実な工程づくりと加工技術の向上に取り組んでいきます!(^^)!
詳細は、下記より是非チェックしてください(^^♪
紹介製品ページ
https://www.nc-net.or.jp/company/59897/product/detail/274021/